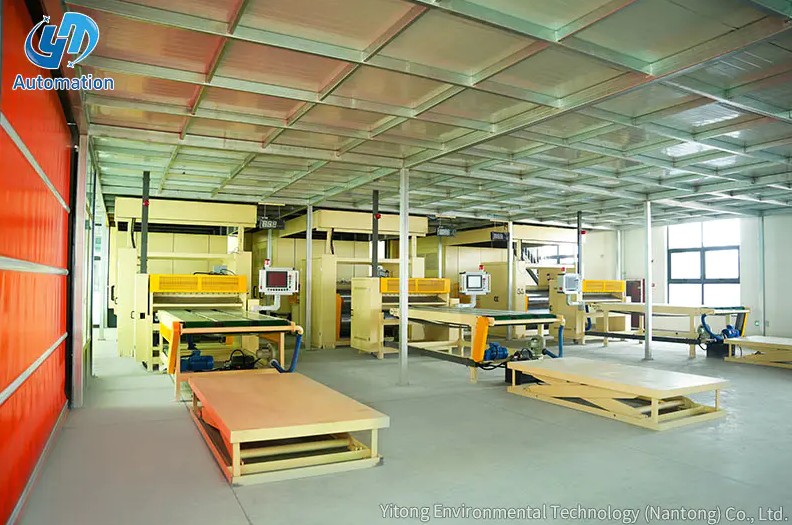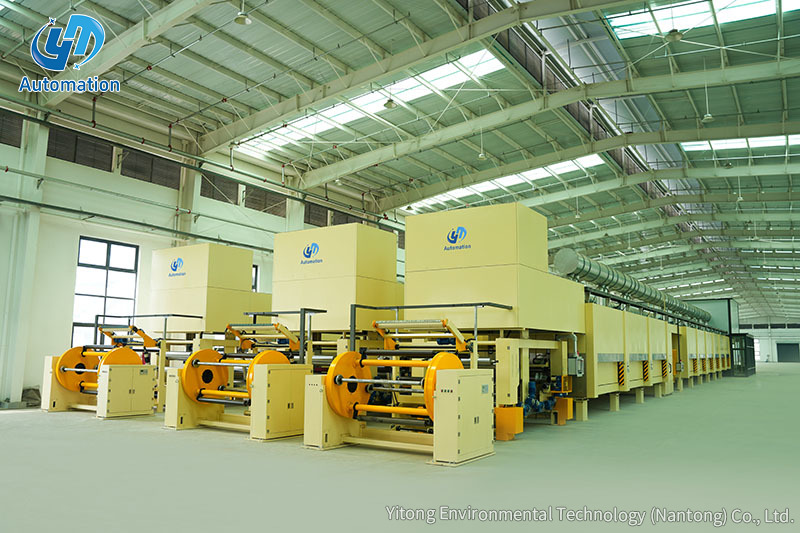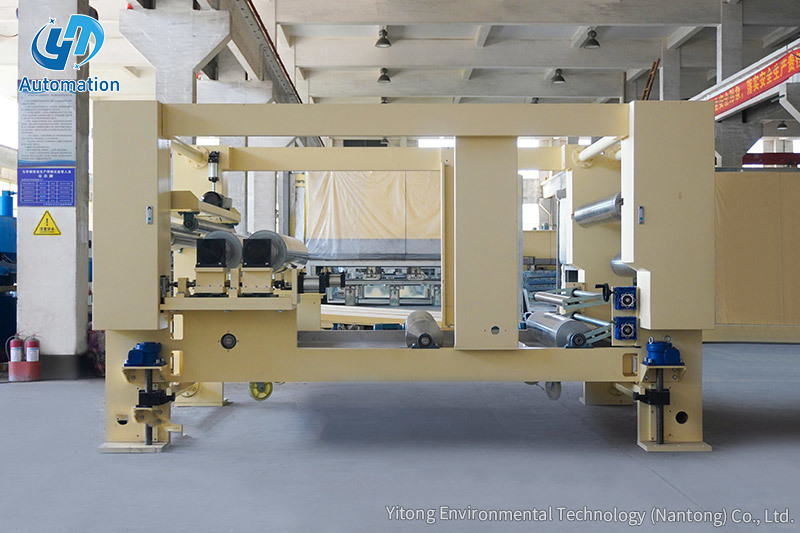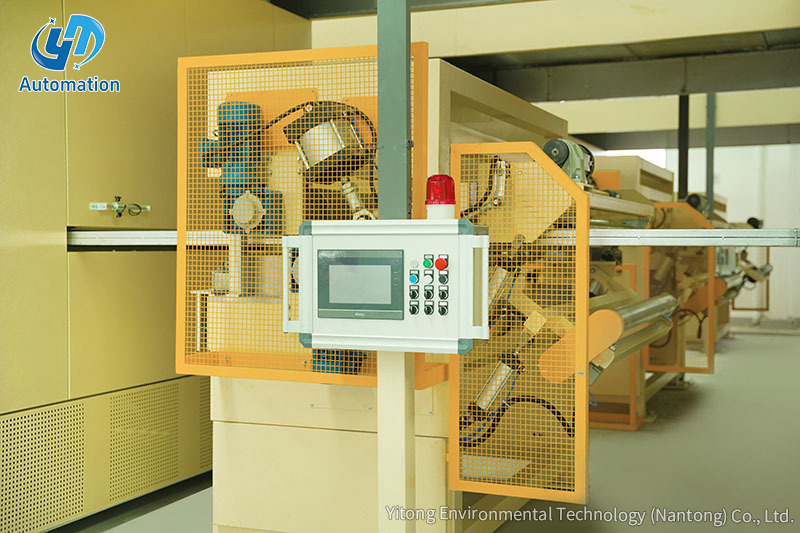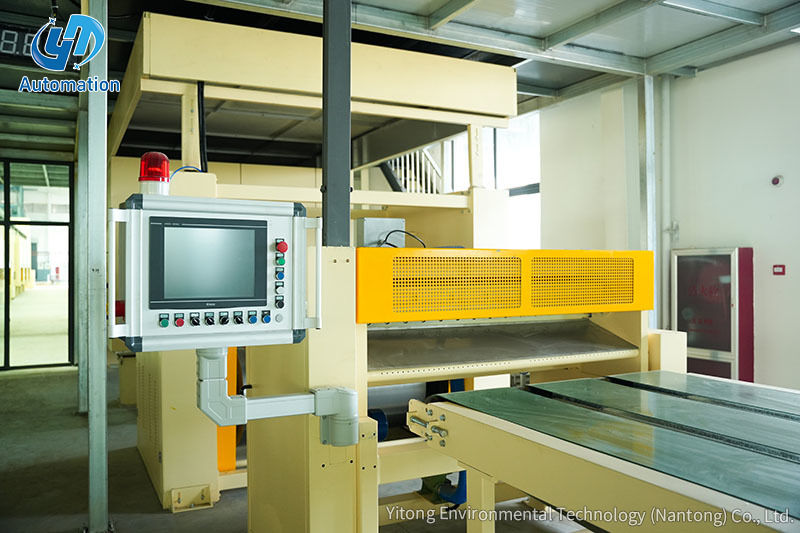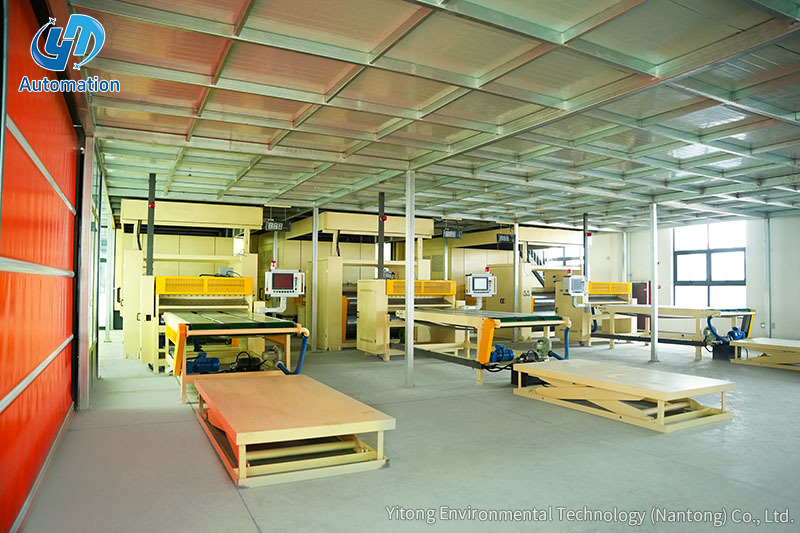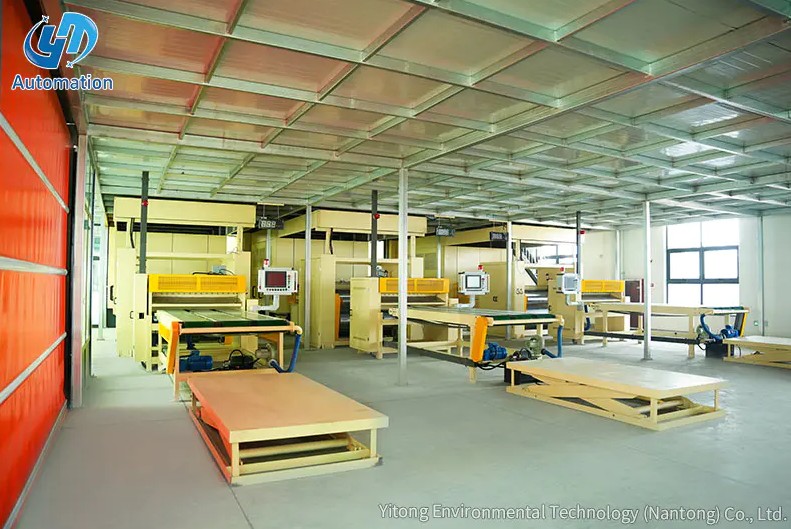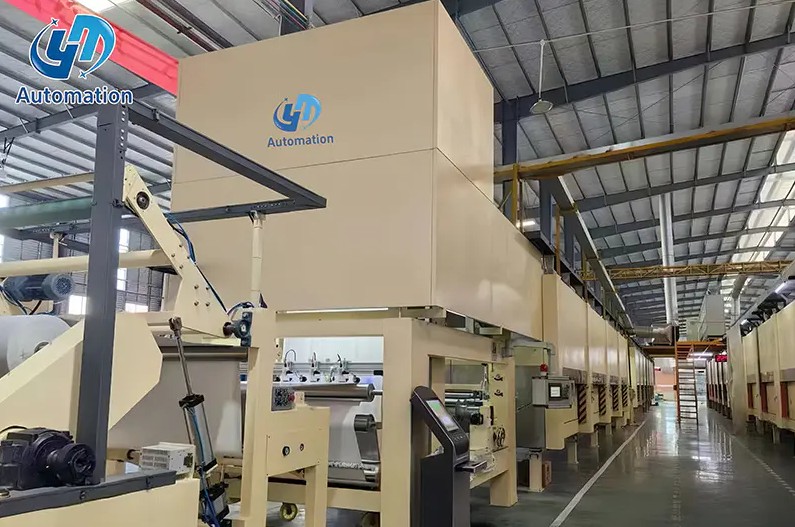
İki vardiya boyunca sürekli çalışan yüksek hızlı bir emprenye hattını hayal edin. Çözme makarası boşalır, kağıt doyurulur ve kaplanır ve kurutma fırınları işlerini yapar. Daha sonra bitmiş tabaka, bir istifin hızlı, eşit ve kenar hasarı olmadan oluşturulması gereken hattın sonuna ulaşır. Bu, otomatik bir istifleme sisteminin tüm hattın vaat edilen çıktıyı tutup tutamayacağına karar verdiği andır.
Sonuç açıktır: otomasyon, hat hızı manuel taşımanın rahat temposunu aştığında değerlendirilmelidir; çünkü istifin yanlış hizalanması ve tekrarlanan kaldırma, daha sonraki üretim kayıplarının ortak kaynaklarıdır. Aşağıdaki bölümler çalışma sırasını, bileşen seçimlerini, performans göstergelerini ve entegrasyon hususlarını kapsamaktadır. Her bölümde karşılaştırmayı daha somut hale getirmek için tipik üretim verileri kullanılıyor.
Otomatik istifleme sistemi, panelleri veya levhaları bir besleme konveyöründen alan ve bunları düzgün bir yığın, palet veya dergiye yerleştiren programlanabilir bir ünitedir. Bu, vakumlu kaldırıcılara sahip bir portal çerçevesi, tutuculu tek sütunlu bir robot veya bir konveyörle birlikte çalışan bir kaldırma platformu olabilir. Ortak nokta, dizinin bir operatör tarafından değil, bir PLC veya endüstriyel kontrolör tarafından kontrol edilmesidir. Sistem, malzemeyi tespit etmek için sensörler, onu hareket ettirmek için bir konumlandırma mekanizması ve hareketi yukarı akış hattıyla koordine etmek için bir kontrolör kullanır. Bu sistemler yassı ürünlerin yüzeylerine zarar vermeden hızlı bir şekilde istiflenmesi gereken yerlerde kullanılır.
Çalışma sırası hemen hemen her makinede aynı mantıksal modeli izler. Beslemedeki bir sensör, sayfanın ön kenarını ve genişliğini algılar. Kontrol cihazı daha sonra önceden ayarlanmış yığın düzenine göre hedef konumu hesaplar. Vakum veya kıskaç sistemi sacı kaldırır ve hareketli eksen onu bırakma noktasına taşır. Desen, her döngü için biriktirme noktası ayarlanarak korunur. Son olarak, önceden belirlenmiş sayıda parçanın ardından istif yüksekliği ölçümü kontrol edilir.
Zamanlama kritik. Kontrol cihazı döngüler arasında çok uzun süre beklerse, yukarı akış hattı durur. Çok hızlı hareket ederse levha sallanabilir ve kayabilir. Bu nedenle şasinin sertliği, kavrama alanı ve hızlanma profili maksimum hız kadar önemlidir.
Farklı hat hızları, panel boyutları ve kat düzenleri farklı konfigürasyonlara yol açar. Doğru seçim, marka tercihiyle ilgili değil, hangi kinematik düzenin kabul edilebilir maliyetle en kısa döngüyü sağladığıyla ilgilidir. Aşağıdaki tablo, karton ve kağıt işleme hatlarında en yaygın olarak bulunan türleri karşılaştırmaktadır.
| Sistem Tipi | Ana Eksen Hareketi | Tipik Uygulama | Döngü Zaman Aralığı |
|---|---|---|---|
| Portal tipi panel istifleyici | Tepegöz X ve Z eksenleri | Geniş paneller, mobilya panoları | Döngü başına 12-18s |
| Tek sütunlu robot paletleyici | Tutuculu döner kol | Kompakt alanlar ve çeşitli desenler | Döngü başına 15-25s |
| Kaldırma ve istifleme platformu | Dikey kaldırma artı konveyör | Dekoratif kağıt yığınları, emprenye hatları | Döngü başına 20-35s |
| Konveyör tabanlı istifleyici | Kazık hunisi ile yatay transfer | Hafif tabakalar ve sürekli çizgiler | Döngü başına 25-45s |
 Dekoratif Kağıt Hatları için 3 Ton Kapasiteli İstifleme Platformu Bu platform tarzı istifleyici, dekoratif kağıt hatları için pratik bir seçim olarak sunuluyor ve mevcut PLC kontrollü üretim sistemleriyle daha basit entegrasyonu destekleyen 3 tonluk kaldırma kapasitesi sunuyor. Ürünü Görüntüle →
Tipleri karşılaştırırken nominal hız yalnızca bir başlangıç noktasıdır. Gerçek çevrim süresi sac ağırlığına, kavrama güvenilirliğine ve PLC'nin yukarı yöndeki kurutucu veya kesiciyle ne kadar hızlı iletişim kurabildiğine bağlıdır. Platform tarzı istifleyici, entegre edilmesi daha kolay olduğundan dekoratif kağıtlar için genellikle ilk tercih haline gelir. Ürün yelpazesi daha sonra daha büyük panolara yönelirse, portal sistemi uzun vadede daha iyi bir seçenek haline gelebilir.
Hareket modelini öğrendikten sonraki adım, katalog fotoğrafları yerine sayıları karşılaştırmaktır. Üç ölçüt üretkenlik üzerinde en güçlü etkiye sahiptir: yaprak başına döngü süresi, tam yükseklikte yığın kalitesi ve gereken operatör dikkati miktarı. Aşağıdaki tablo, sürekli bir hat üzerinde manuel istiflemenin yerini portal tipi otomatik istifleyicinin aldığı tipik endeksli performansı göstermektedir.
Endekslenen değerler gerçek üretim gözlemlerine dayanmaktadır. Manuel yığınlama ortak bir temel olarak 100'e ayarlanmıştır. Otomatik istifleme, işlem hızı için genellikle 140 veya daha fazlasına ulaşır. Yığın kalitesi artar çünkü her döngü aynı koordinatları ve basıncı kullanır. İşgücü verimliliği açısından bile otomatik hat birkaç operatör yerine tek bir operatörle çalışabilir. Bu, her makinenin bu rakamları sağlayacağı anlamına gelmiyor ancak bunlar, iyi entegre edilmiş bir sistemin yaratabileceği türden bir boşluğu gösteriyor.
Performansın tek bir anlık görüntüsü faydalıdır, ancak değişimdeki eğilim daha önemlidir. Manuel istifleme, özellikle yüksek parça ağırlıklarında üçüncü saatten sonra azalma eğilimindedir. Otomatik bir sistem neredeyse düz bir çıktı eğrisini korur. Aşağıdaki çizgi grafik, tipik bir sekiz saatlik vardiyada her saatin sonunda saat başına istiflenen sayfa sayısını karşılaştırır.
Çizgi grafiği tanıdık bir modeli göstermektedir. Otomatik hat, vardiya boyunca saatte 44 ila 47 döngü arasında kalıyor. Manuel hat 38 devirle başlıyor ancak dördüncü saatten sonra 30'un altına düşüyor. Yorgunluk, dinlenme molaları ve tempoyu koruma baskısının tümü eğriye katkıda bulunur. İki vardiyalı bir operasyonda, biriken boşluk satır başına yaklaşık 80 sayfaya ulaşıyor. Kısa denemelere dayanan üretim iddialarının çoğu zaman manuel performansı olduğundan fazla göstermesinin nedeni budur.
Bir sonraki karşılaştırma yığın başına ortalama döngü süresine odaklanıyor. Daha kısa bir döngü, kurutucu çıkışı arttığında hatta daha geniş bir marj sağlar. Aşağıdaki çubuk grafik, benzer sayfa boyutları altında manuel istiflemeyi, bir kaldırma platformunu, tek sütunlu paletleyiciyi ve bir portal istifleyiciyi karşılaştırmaktadır.
Dikey çubuklar, yığın başına saniye cinsinden döngü süresini gösterir. Operatörün sayfalar arasında hizalaması, kaydırması ve durması gerektiğinden manuel işlem yaklaşık 45 saniye sürer. Bir kaldırma platformu dikey harekete yardımcı olarak bu süreyi yaklaşık 28 saniyeye düşürür. Tek kolonlu paletleyiciler değeri 22 saniyeye çıkarırken, gantry tipi sistemler uygun koşullar altında 18 saniyeye ulaşmaktadır. Buradaki değiş tokuş, daha hızlı makinelerin genellikle daha büyük bir ayak izine ve daha yüksek yatırıma sahip olmasıdır. Doğru sistemi seçmek, üretim maliyetinizde gerçekte kaç saniyenin tasarruf etmeye değer olduğuna bağlıdır.
En iyi istifleme sistemi her zaman en hızlısı olmayabilir. Hat orta hızda çalışıyorsa ve fabrikanın zemin alanı sınırlıysa, kompakt bir kaldırma platformu gerekli çıktıyı daha düşük kurulum riskiyle sağlayabilir. Ürün yelpazesi büyük panoları ve karmaşık istifleme modellerini içeriyorsa, portal istifleyici daha fazla esneklik sağlar. Aşağıdaki radar grafiği, beş seçim kriterine göre iki ortak seçeneği karşılaştırmaktadır: entegrasyon çabası, yük kapasitesi, esneklik, alan verimliliği ve maliyet. Daha yüksek puan, seçeneğin o boyutta daha kolay veya daha güçlü olduğu anlamına gelir.
Radar grafiği neden evrensel bir kazananın olmadığını ortaya koyuyor. Kaldırma platformu, entegrasyon ve maliyet açısından çok yüksek puanlar alarak mevcut emprenye hatları için güvenli bir seçimdir. Portal istifleyici, panel boyutları sık sık değiştiğinde önemli olan taşıma kapasitesi ve esneklik açısından avantajlıdır. Her iki format da bir çıkış bölgesi gerektirdiğinden alan verimliliği yakındır. Pratik açıdan karar, sayfa boyutları ve mevcut boşluk payı aralığıyla başlamalıdır. Bu kısıtlamalar netleştikten sonra puanlar genellikle tartışmayı hızlı bir şekilde çözer.
Otomatik bir istifleme sistemi yeni bir hattın parçası olarak planlanabilir veya mevcut bir hattın üzerine sonradan takılabilir. En kolay yol, mevcut hattınızın konveyör yüksekliğine ve kontrol sinyallerine uygun ekipmanı seçmektir. Kaldırma ve istifleme platformu gibi üniteler, manüel palet konumunu kontrollü bir dikey hareketle değiştirdiğinden, kurutucu veya kesici bölümün çıkışından sonra iyi uyum sağlar. Bitmiş yığını uzaklaştırmak için hat kontrolörüne bir konveyör platformu bağlanabilir. Sıra bir PLC tarafından yönetildiğinde istifleyici, bağımsız bir makine yerine üretim sürecinin başka bir ekseni haline gelir. Daha az manuel müdahaleyle tüm çizgi daha tutarlı bir ritim elde eder.
Yukarı akış ekipmanı yığın kalitesini çoğu alıcının beklediğinden daha fazla etkiler. Traktör veya besleme ünitesi küçük bir hız değişimi bile yaratsa istifin kenarları aynı hizada kalmaz. Besleme konveyörünün tasarımı, kesme uzunluğu ve kavrama alanının tamamının ekipman tedarikçisi ile görüşülmesi gerekir. Çekme ünitelerinin genel verimliliği nasıl etkilediğine ilişkin ayrıntılı tartışmayı sayfamızda inceleyebilirsiniz. traktör verimlilik analizi . Aynı mantık şu durumda da geçerli: konveyör platformu bu bitmiş yığını uzaklaştırır. Hızlı bir çizgiyi düz bir çizgiden ayıran şey, uyumlu bir bileşen setidir.
Otomatik istifleme sistemi, manuel taşımanın üretim hattının kapasitesini sınırladığı durumlarda mantıklı bir yatırımdır. Mevcut döngü süresini, yığın kalitesini ve operatör maliyetini ölçerek başlayın. Daha sonra bu kılavuzda yer alan türleri ve performans verilerini karşılaştırın. Ekipman, hattınızın gerçek panel boyutlarına, mevcut taban alanına ve kontrol mimarisine uyacak şekilde seçilmelidir. Bu noktalar hizalandığında otomasyon, daha yüksek verim, daha iyi yığın hizalaması ve daha düşük iş gücü baskısı sayesinde kendini amorti eder.
Bize Ulaşın
Önerilen Ürünler
Hadi içeri girelim
Dokunmak
Yitong Environmental Technology (Nantong) Co., Ltd, emprenye ekipmanlarında uzmanlaşmış bir üreticidir.
Bize Ulaşın
Phone: +86-19555016088
Email: satış@ytinte.com
Add:Haiyan Yolunun Güneyi, Nanhai Yolunun Batısı, Tongzhou Körfezi Yangtze Nehri-Deniz Ortak Kalkınma Gösteri Bölgesi, Jiangsu, Çin