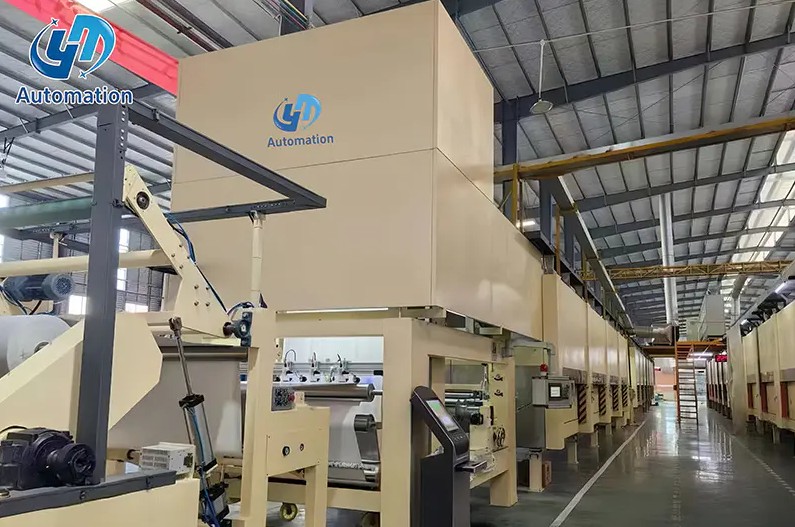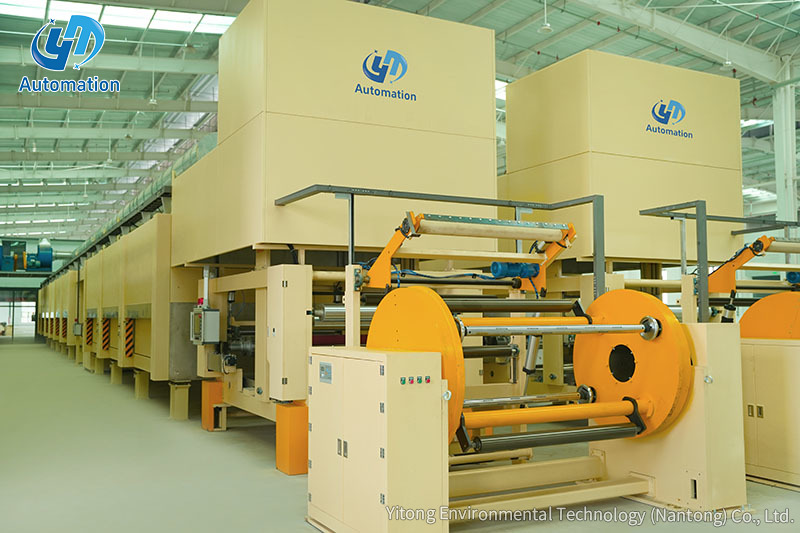
Birçok emprenyeli dekoratif kağıt hattının sonunda bir sorun açıkça gizleniyor. Çözücü temiz bir şekilde beslenir, emprenye istasyonu reçineyi eşit şekilde uygular ve kurutma bölümü sabit bir sıcaklık eğrisi tutar. Daha sonra senkron kesici kendi döngüsünü tamamlar ve bitmiş sayfalar, manuel bir ekibin idare edebileceğinden daha hızlı bir şekilde istifleme noktasına ulaşır. Makine etiketinde yazılı olan hat hızı artık gerçek üretim hızı değildir. İstifleme istasyonu darboğaz haline geldi ve kaybedilen her dakika, hattın asla geri kazanamayacağı bir kapasiteye sahip oluyor. Endüstriyel dekoratif baz kağıdı işleyen fabrikalar için, bu istasyonu otomatikleştirme kararı, uygunlukla ilgili değil, gerçek çıktıyla ilgili bir karardır.
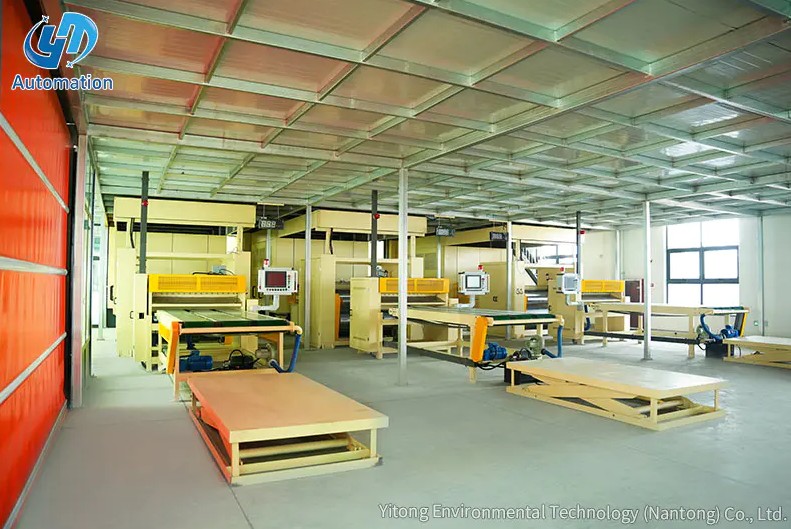
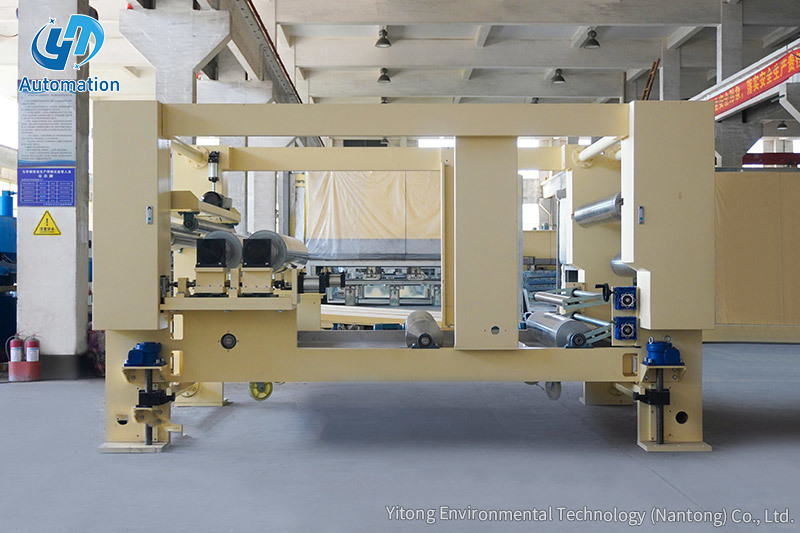
Otomatik bir istifleme istasyonu kesilmiş sayfaları kesiciden veya son konveyör bölümünden alır, her sayfayı sabit referans kenarlarına göre hizalar ve her sayfayı yığın büyüdükçe otomatik olarak alçalan bir kaldırma platformuna yerleştirir. Döngünün tamamı, sürekli operatör eylemi olmadan tekrarlanır; bu nedenle istasyonun, hattaki en yavaş manuel işin mekanik olarak değiştirilmesi olarak anlaşılması en iyisidir. İyi tasarlanmış bir istasyon beş adımı sabit bir sırayla gerçekleştirir:
Bu tür istasyonlar, kürlenmiş yüzeyin taşıma sırasında kazınmaması veya sürtünmeyle işaretlenmemesi gereken reçine emdirilmiş dekoratif kağıt üreten hatlarda kullanılır. Mekanik tasarımın levhalar arasındaki kayma temasını önlemesi gerekir; bu nedenle hizalama ve aktarım toleransları hız kadar önemlidir.
Toplam hat çıkışı, en yavaş paylaşılan adıma göre belirlenir ve çoğu dekoratif kağıt fabrikasında bu adım istiflemedir. Senkron bir kesici, normal hat hızında dakikada 25 ila 35 sayfa üretebilir. İki kişilik bir manuel istifleme ekibi, düzenli rotasyonla bile, tam bir vardiya boyunca nadiren dakikada 9 ila 10 sayfadan fazlasını karşılar. Kesici ve istifleyici arasındaki çıktı boşluğu genellikle diğer ardışık makine çiftleri arasındaki boşluktan daha büyüktür.
Çubuk grafik, üç çalışma modu için tipik istifleme verimini karşılaştırır. İki deneyimli çalışanın düzenli olarak rotasyon yapması durumunda manuel istifleme dakikada dokuz sayfaya ulaşıyor. Destekli kaldırmalı yarı otomatik düzenleme dakikada yaklaşık 18 sayfaya ulaşır. Tam otomatik bir istasyon, yorulma veya vardiya rotasyonu nedeniyle duraklamalar olmadan dakikada 30 sayfa basar. Sekiz saatin üzerinde bir sürede bu boşluk, kesicinin tam olarak beslenmesini sağlayan bir hat üzerinde vardiya başına 10.000 sayfadan fazlaya eşittir. Bu nedenle istifleme istasyonunun boyutu iki çift elin kaldırabileceği boyuta göre değil kesicinin gücüne göre ayarlanmalıdır.
Otomatik bir istifleme istasyonunun güvenilirliği, dar bir çevrim süresi içinde çalışan beş mekanik ve kontrol sistemine bağlıdır. Her bileşenin, istasyonun kesiciyi sıkışma veya kenar hasarı olmadan saatlerce takip edip edemeyeceğini belirleyen belirli bir toleransı vardır.
| Bileşen | İşlev | Doğrulanması gerekenler |
|---|---|---|
| Alma konveyörü | Her sayfayı kontrollü bir hızla kesiciden hizalama alanına taşır | Hız aralığı kesici çıkışıyla eşleşir ve bant malzemesi sacı çizmez |
| Yan hizalama cihazı | Tutarlı bir kenar oluşturmak için her sayfayı referans duraklarına doğru iter | 1 mm dahilinde konumlandırma toleransı ve 1,5 saniyenin altında çevrim süresi |
| Kaldırma ve aktarma mekanizması | Hizalanan sayfayı kaydırmadan yığının üzerine taşır | Pürüzsüz dikey hareket ve reçine yüzeyini işaretleyecek sürüklenme yok |
| İstifleme platformu | Büyüyen yığını destekler ve otomatik olarak alçalır | Maksimum yığın yüksekliği ve ağırlığı, paket boyutuna ve forklift erişimine uygundur |
| PLC kontrol sistemi | Sırayı koordine eder, sayfaları sayar ve hatla iletişim kurar | Mevcut hat sinyalleriyle uyumluluk ve basit tarif değişimi |
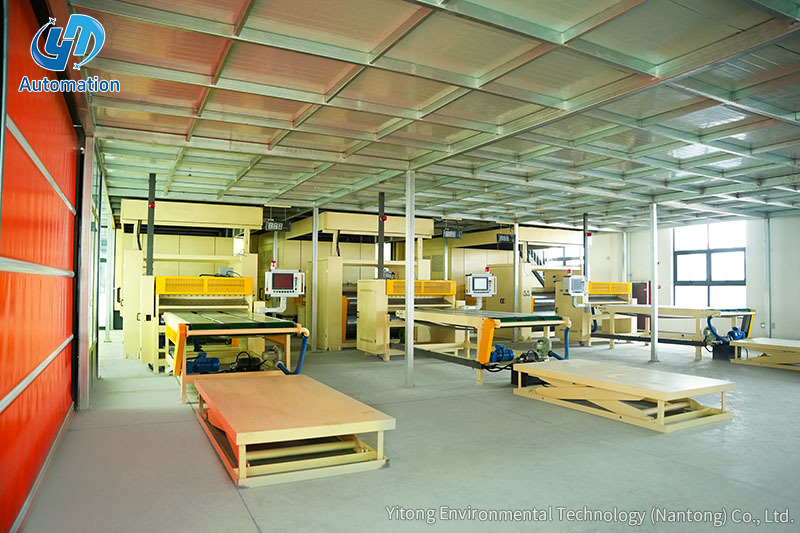
Bir tedarikçiyi değerlendirirken konumlandırma toleransını, vuruş başına çevrim süresini ve maksimum istif ağırlığını yazılı olarak isteyin. Bu üç sayı, istasyonun tüm üretim ayı boyunca kesicinize ayak uydurup ayak uyduramayacağını belirler. Yitong inşa ediyor kaldırma ve istifleme platformu bağımsız bir ünite olarak, hattın geri kalanını değiştirmeden manuel istifleme noktasının yerini alabilir.
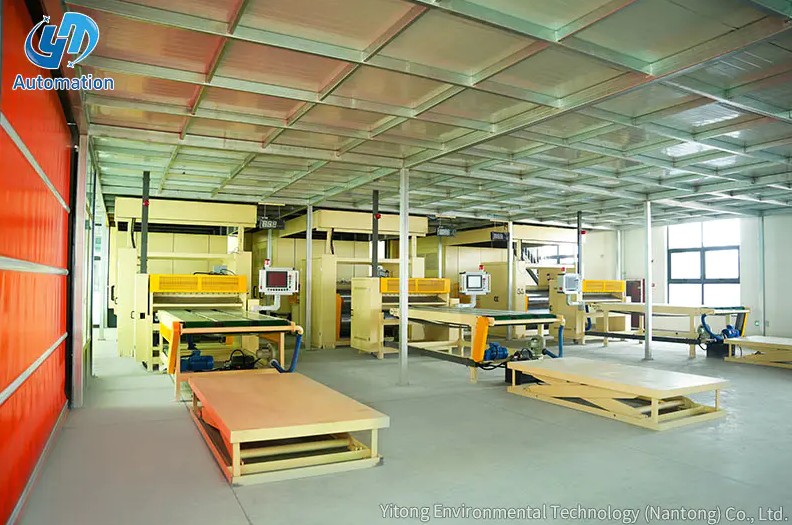
 3 Ton Kaldırma Kapasiteli Emprenyeli Dekoratif Kağıt İstifleme Platformu Bu bağımsız kaldırma ve istifleme ünitesi 3 tona kadar yük taşıyabilir, bu da onu manuel istifleme noktaları için pratik bir yükseltme haline getirir. Mevcut hatlarla eşleşir ve toleransı, çevrim süresini ve yığın ağırlığı kriterlerini göz önünde bulundurarak kesici hızını destekler. Ürünü Görüntüle →
Doğru seçim, vardiya yapısına, levha hacmine ve zeminin ne kadar değişkenliği tolere edebileceğine bağlıdır. Özel siparişlerin kısa sürede çalıştırıldığı bir tesis, standart formatlarda üç vardiya çalıştıran bir tesise göre manuel istiflemenin daha uzun sürmesini haklı gösterebilir. Aşağıdaki karşılaştırma pratik bir başlangıç noktasıdır.
| Kriter | Manuel | Yarı otomatik | Otomatik istasyon |
|---|---|---|---|
| Vardiya başına operatörler | 3 | 2 | 1 |
| Sürdürülebilir verim | Dakikada 8 ila 10 sayfa | Dakikada 15 ila 20 sayfa | Dakikada 25 ila 35 sayfa |
| Yığın tutarlılığı | Operatöre bağlıdır | Orta | Yüksek ve tekrarlanabilir |
| Hasar riski | Yorgunlukla kalkar | Orta | Düşük ve istikrarlı |
| İlk yatırım | Yok | Düşük ila orta | Daha yüksek |
| Şunlar için en uygun: | Kısa çalışmalar ve düşük çıktı | Orta hacimli hatlar | Sürekli yüksek hacimli üretim |
Çizgi grafik, sekiz saatlik vardiya sırasında sac hasar oranlarının nasıl değiştiğini gösterir. Turuncu çizgi, yüzde birin altında başlayan ve yorgunluk arttıkça yüzde altıyı geçen manuel istiflemeyi temsil ediyor. Mavi çizgi, ilk saatten son saate kadar tutarlı bir oranı yüzde yarımın altında tutan otomatik bir istasyonu temsil ediyor. Manuel çalıştırmadaki artış eğilimi, daha yavaş reaksiyonlardan ve vardiyanın sonuna doğru tekrarlanan hareketlerden kaynaklanmaktadır. Bitmiş sacları derecelendiren üreticiler için bu fark, birinci sınıf çıktıyı doğrudan etkiler. Hasar eğrisi genellikle etiketteki hat hızından daha ekonomik olarak önemlidir.
Radar grafiği, altı çalışma boyutunda manuel ve otomatik istiflemeyi karşılaştırır. Otomatik istifleme hız, tutarlılık, operatör güvenliği ve taban alanı verimliliği açısından daha yüksek puanlar alır çünkü istasyon kompakt bir kaplama alanı kullanır ve çalışma alanı çevresinde geçici bir depolamaya ihtiyaç duymaz. Manuel istifleme esneklik açısından daha güçlü kalır, çünkü kişi program değişikliği olmadan düzensiz sayfa boyutlarına uyum sağlayabilir. Entegrasyon kolaylığı, manuel işlemin daha basit göründüğü tek boyuttur çünkü kesici ile herhangi bir kontrol arayüzüne ihtiyaç duymaz. Genel şekil, çoğu yeni dekoratif kağıt serisinin, ilk fiyat teklifi daha yüksek olsa bile neden otomatik bir istasyon belirttiğini açıklıyor. Gerçek takas, mekanik yetenek değil, değişim disiplini ve kontrol planlamasıdır.
İstasyonu yalnızca nominal hat hızıyla değil, gerçek sayfa boyutu aralığınızla ve istifleme döngünüzle eşleştirin. Maksimum sayfa uzunluğu 2800 mm olan bir istasyon, en sık kullandığınız formatın 1400 mm olması ve tarifin her iki saatte bir değişmesi durumunda yetersiz çalışacaktır. Aşağıdaki kontrol listesi kurulum sonrasında en çok sorun yaratan noktaları kapsamaktadır.
Dikey çubuk grafik, üç düzenleme için vardiya başına gereken operatör sayısını karşılaştırır. Bir manuel istasyonda genellikle üç kişi bulunur; ikisi yığında ve biri beslemede dönüşümlüdür. Yarı otomatik bir istasyon, format değişikliklerini denetleyen ve yardımcı olan iki operatöre ihtiyaç duyar. Otomatik bir istasyon tek bir operatörle çalışır ve birçok tesiste bu kişi aynı zamanda kesiciyi ve boşaltma alanını da denetler. Üç vardiya boyunca manuel ve otomatik personel alımı arasındaki fark günde altı kişidir. Nitelikli hat işçilerinin bulunmasının zor olduğu yerlerde, bu personel açığı genellikle yatırıma karar verir.
Otomatik istifleme istasyonlarıyla ilgili sorunların çoğu, satış görüşmeleri sırasında değil, kurulumdan sonra ortaya çıkar. Aşağıdaki hatalar dekoratif kağıt hatlarında tekrar tekrar karşımıza çıkar ve daha sıkı bir spesifikasyonla önlenebilir.
Sık karşılaşılan bir diğer sorun da mevcut kat düzeni için yanlış referans kenarına sahip bir istasyon satın almaktır. Nihai çizim onaylanmadan önce operatör tarafını, tahliye tarafını ve bakım boşluğunu onaylayın.
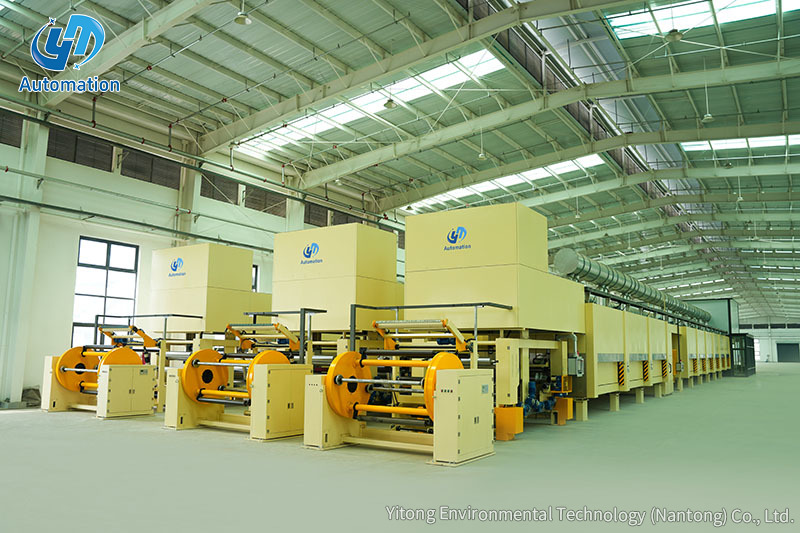
Otomatik bir istifleme istasyonu, dekoratif kağıt hattında en hızlı getiri sağlayan yatırımlardan biridir çünkü giriş yönündeki kimyayı veya kurutma profilini değiştirmeden en yaygın darboğazları ortadan kaldırır. Seçeneklerini değerlendiren fabrikalar için, bir istifleme platformuyla başlamak ve daha sonra komple bir hatta genişlemek genellikle daha düşük riskli yoldur. Yitong'un fabrika kapasitesi 1.000'den fazla proje vakasının kümülatif kaydıyla hem bağımsız istasyonu hem de tam emprenye hattını kapsamaktadır. Kesiciye, sayfa format aralığına ve vardiya yapısına uygun bir istasyon, yukarı yöndeki makinelerin zaten parasını ödediği hat çıkışını koruyacaktır.
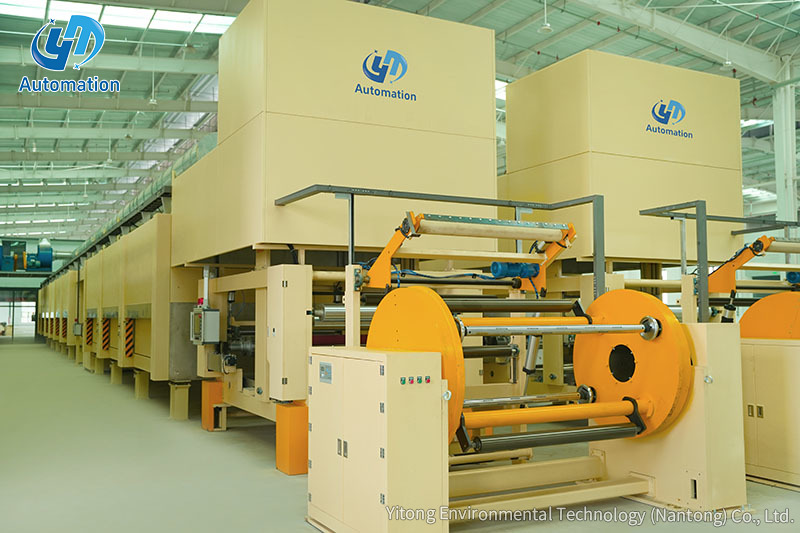 Melamin Kağıt Üretimi için Tek Aşamalı Emprenye Hattı Bu yatay emprenye ve kurutma hattı, kaldırmalı istifleme yoluyla açmayı kapsar ve sabit mıknatıslı motor ve ısı geri kazanımı yoluyla enerji tasarrufu sağlar. Düzgün kaplamalı, yüksek basınçlı melamin levhalara, özellikle alt katman kağıdına uygundur. Ürünü Görüntüle →
Bize Ulaşın
Önerilen Ürünler
Hadi içeri girelim
Dokunmak
Yitong Environmental Technology (Nantong) Co., Ltd, emprenye ekipmanlarında uzmanlaşmış bir üreticidir.
Bize Ulaşın
Phone: +86-19555016088
Email: satış@ytinte.com
Add:Haiyan Yolunun Güneyi, Nanhai Yolunun Batısı, Tongzhou Körfezi Yangtze Nehri-Deniz Ortak Kalkınma Gösteri Bölgesi, Jiangsu, Çin